Cebuano
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Pagtuki sa Steel Structure Production Technology
Ⅰ. Overview
Paggama sa istruktura sa aseromao ang proseso sa pag-convert sa mga drowing sa disenyo ngadto sa pisikal nga mga bahin sa estruktura. Ang kinauyokan niini mao ang pagproseso sa mga materyales nga asero ngadto sa mga kwalipikado nga mga miyembro sa istruktura sa asero sa pagsunod sa mga kinahanglanon sa disenyo pinaagi sa mga pamaagi sa produksiyon sa pabrika, samtang gipadayon ang mga bahin sa mga kabtangan sa asero nga wala’y pagbag-o.
Ang teknolohiya sa produksiyon sa mga istruktura nga asero sa kasagaran parehas sa mekanikal nga paghimo. Bisan pa, tungod kay ang mga produkto sa istruktura sa asero sa katapusan gitigum sa mga site sa konstruksyon, ang mga proseso niini naghatag dugang nga gibug-aton sa pagkontrol sa katukma ug pagpugong sa deformation.
Ⅱ. Proseso nga Flow Chart sa Steel Structure Production
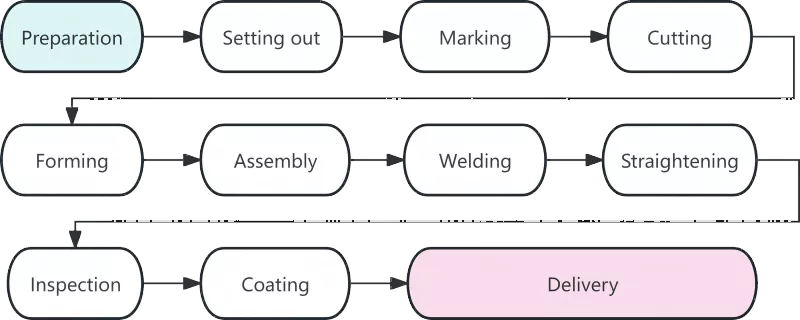
Ⅲ. Detalyadong Pagtuki sa Matag Pamaagi sa Pagtrabaho
|
Proseso |
Deskripsyon |
|
Pagpangandam sa Materyal |
Ang pag-andam sa materyal nagtimaan sa pagsugod sa paghimo sa istruktura sa asero, ug ang kalidad niini direkta nga nakaapekto sa tanan nga sunud nga mga pamaagi sa pagtrabaho. Ang panguna nga mga buluhaton sa kini nga yugto naglakip sa pagdawat sa materyal, pagtul-id ug paglimpyo sa nawong. Pagkahuman sa pag-abot sa mga materyales nga puthaw sa pabrika, ang ilang mga sertipiko sa materyal kinahanglan susihon batok sa aktwal nga mga produkto. Ang pag-inspeksyon pag-usab sa kemikal nga komposisyon ug mekanikal nga mga kabtangan ipahigayon alang sa mga asero nga gigamit sa dagkong mga sangkap sa istruktura. Ang mga deformed steel nga gipahinabo sa panahon sa transportasyon kinahanglang tul-id gamit ang roller straighteners o hydraulic jacking machines. Gipakita sa kasinatian nga gibana-bana nga 80% sa mga dimensyon nga mga sayup sa pagblangko resulta sa wala matul-id nga hilaw nga materyales. |
|
Pag-alsa |
Ang lofting mao ang una nga kritikal nga lakang alang sa pagkontrol sa katukma sa paghimo sa istruktura sa asero. Sa gipahinungod nga mga plataporma o mga lamesa sa layout, ang mga teknisyan nagdrowing og bug-os nga sukod nga mga bahin nga mga lutahan ug mga outline sa usa ka ratio nga 1: 1 subay sa mga drowing sa disenyo aron mahibal-an ang mga porma sa mga bahin. Dugang sa pag-verify sa mga dimensyon sa drowing, ang welding shrinkage allowance kinahanglan nga ireserba kung gikinahanglan sa mga may kalabutan nga proseso. Kasagaran, usa ka allowance nga 1 hangtod 1.5 millimeters ang igahin alang sa matag butt weld. |
|
Pagmarka |
Nailhan usab nga scribing, ang pagmarka nagtumong sa pamaagi sa paggamit sa mga templates aron markahan ang mga posisyon sa lungag ug mga linya sa machining para sa mga outline sa component sa steel plates ug sections. Ang prinsipyo sa "dako nga mga bahin una, gagmay nga mga bahin sa ulahi" gisunod aron mapadako ang rate sa paggamit sa materyal. Pinaagi sa na-optimize nga layout, ang kinatibuk-ang rate sa paggamit sa materyal mahimong moabot sa 85%, ug mahimo pa nga molapas sa 92% pagkahuman sa pag-optimize sa nesting. |
|
Pagputol |
Ang pagputol mao ang proseso sa pagbulag sa mga hilaw nga materyales ngadto sa indibidwal nga mga bahin subay sa gimarkahan nga mga linya. Ang mainstream nga mga pamaagi sa pagputol naglakip sa pagputol sa gas, pagputol sa plasma ug pagputol sa laser. Ang kaylap nga paggamit sa numerical control cutting nga teknolohiya nakapauswag sa katukma ug kaepektibo sa paghimo sa istruktura sa asero. Ang ubang mga giputol nga mga ibabaw kuwalipikado alang sa direkta nga welding nga wala’y pagproseso sa ikaduha nga sulud. |
|
Pagporma |
Ang mga non-linear nga sangkap sama sa curved beam ug bent pipe kinahanglan nga pormahon pinaagi sa bugnaw nga bending o init nga bending. Ang bugnaw nga bending gihimo sa temperatura sa kwarto ug magamit sa kasagaran nga mga curved nga sangkap. Alang sa init nga bending, ang mga steel gipainit sa 900-1100 ° C sa wala pa ang bending, nga gisagop alang sa baga nga mga plato o mga sangkap nga adunay gamay nga bending radii. |
|
Asembliya |
Ang asembliya nagpasabot sa paghiusa sa naprosesong mga bahin sumala sa gikinahanglan sa mga drowing ug temporaryo nga pag-ayo niini pinaagi sa tack welding. Ang standard nga pamaagi sa asembliya mao ang mosunod: Guntinga ang mga splice seams sa flange plates → Kuhaa ang mga burr sa mga web plate → Pagkab-ot sa tukmang posisyon gamit ang assembly machine → Kompleto nga asembliya sa single-sided T-section steel → I-flip ang asembliya ug tapusa ang kinatibuk-ang pagporma. |
|
Welding |
Ang welding mao ang kinauyokan nga pamaagi sa paghimo sa istruktura sa asero nga adunay taas nga teknikal nga kinahanglanon ug higpit nga pagkontrol sa kalidad. Ang kasagarang gigamit nga pamaagi sa welding naglakip sa automatic submerged arc welding, CO₂ gas shielded welding ug shielded metal arc welding. |
|
Pagtul-id |
Ang thermal stress nga namugna sa panahon sa welding magpahinabog component deformation, nga mawagtang pinaagi sa pagtul-id aron mapasig-uli ang orihinal nga geometric nga porma. Ang kasagarang mga paagi sa pagtul-id naglakip sa mekanikal nga pagtul-id, siga sa kalayo ug hiniusa nga pagtul-id. Ang pagpainit sa parehas nga posisyon dili ipahigayon labaw sa tulo ka beses, ug ang sobrang pag-init hugot nga gidili. |
|
Inspeksyon |
Nagdagan sa tibuuk nga proseso sa paggama, ang pag-inspeksyon nagsilbing usa ka yawe nga garantiya alang sa kalidad sa produkto. Ang hugna nga inspeksyon nag-una nga naglangkob sa hilaw nga materyal nga inspeksyon, in-process nga inspeksyon ug post-welding inspeksyon. Ang makamatay nga mga depekto sama sa mga liki ug dili kompleto nga pagsagol dili gitugotan sa sulod sa mga welds. |
|
Pagtabon |
Ang coating naghatag og anti-corrosion ug proteksyon sa sunog alang sa mga istruktura nga puthaw. Ang standard coating system naglangkob sa tulo ka layer: zinc-rich epoxy primer, epoxy micaceous iron intermediate coat, ug polyurethane o fluorocarbon topcoat. Ang dili makasugakod sa sunog nga taklap kinahanglan i-apply sa daghang nipis nga mga sapaw. Ang ambient temperature alang sa coating operation kinahanglang dili muubos sa 5°C, ang relative humidity dili molapas sa 85%, ug ang surface temperature sa steel kinahanglang labing menos 3°C nga mas taas kay sa dew point. |
|
Delivery gikan sa Pabrika |
Ang pagpadala mao ang katapusang lakang sa paghimo sa istruktura sa asero. Ang mga sangkap nga makapasar sa katapusang inspeksyon hatagan ug talagsaong mga serial number ug marka. Ang mga sangkap kinahanglan i-bundle sa mga grupo sumala sa pagkasunod-sunod sa pag-instalar. Ang mga bloke sa kahoy o mga gasket sa goma kinahanglan ibutang taliwala sa mga sangkap aron malikayan ang mga garas sa coating. |
IV. Mga Trend sa Pag-uswag sa Modernong Steel Structure Manufacturing Technology
Modernong istruktura sa aseroang paghimo labi ka intelihente ug mekanisado aron mapauswag ang katukma ug kahusayan sa produksiyon. Ang numerical control technology, automatic welding, BIM application ug virtual simulation para sa pre-assembly nagrepresentar sa umaabot nga development trends sa industriya.
Ang produksiyon sa istruktura sa asero usa ka kompleto nga sistema nga adunay suod nga konektado nga mga proseso, taas nga mga kinahanglanon sa katukma ug higpit nga pagkontrol sa kalidad. Ang matag pamaagi gikan sa layout hangtod sa coating direkta nga makaapekto sa kalidad sa nahuman nga mga produkto. Uban sa kaylap nga paggamit sa intelihente nga mga teknolohiya, mas estrikto nga mga sumbanan ang pagasagop alang sa mga istruktura nga asero, nga mosangpot sa dugang nga pag-uswag sa kalidad sa produkto.
May Kalabutan nga Balita
- Unsaon Pagpili sa Haom nga Gidak-on alang sa usa ka Steel Frame Horse Stable Construction?
- On-Site nga Steel Structure Assembly + Integral Hoisting Construction Workflow + Key Consideration
- Nganong Pagpili ug Dobleng Layer Prefab Steel Frame House Construction alang sa Modernong Pagkinabuhi?
- Siyam ka Pangunang Punto alang sa Disenyo ug Pagtukod sa Steel Structure Factory Buildings
- Sa unsa nga paagi nga ang Steel Structure Chicken Shed Construction Makapauswag sa Pagdumala sa Poultry Farms?
- "Locomotive-Style" Industrial Buildings: Kinahanglan ba nga ang 3-Story Office Mahimong Steel o Concrete?
Biyai ko ug mensahe