Cebuano
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Ang EIHE Steel Structure's Box Column Processing Flow & Engineering Application Achievement
I. Kinatibuk-ang drowing sa layout
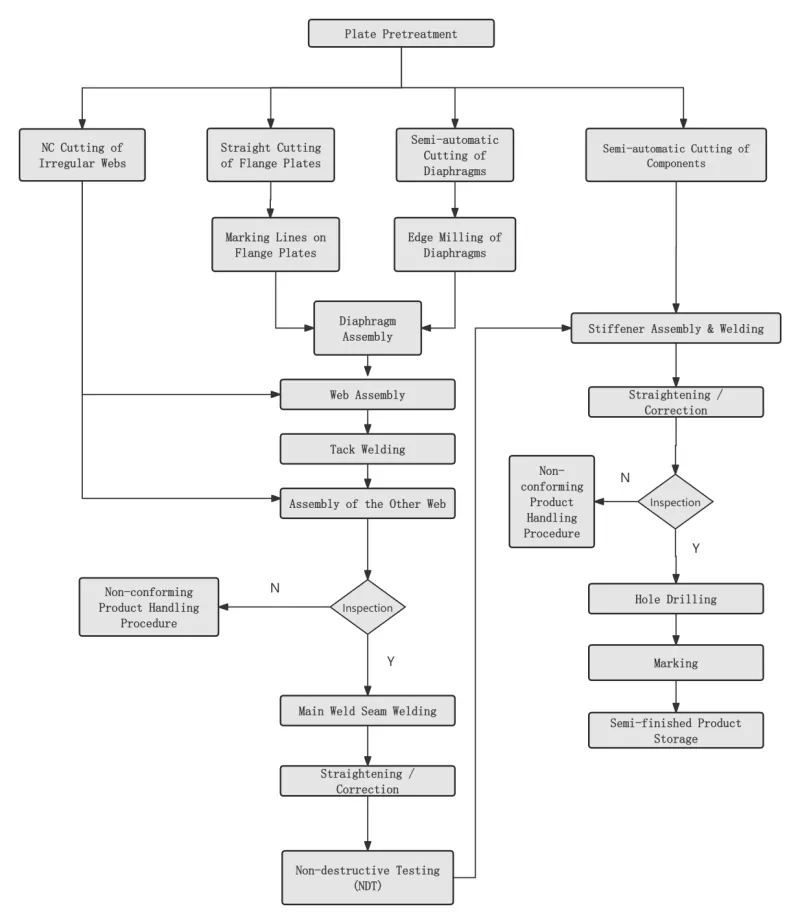
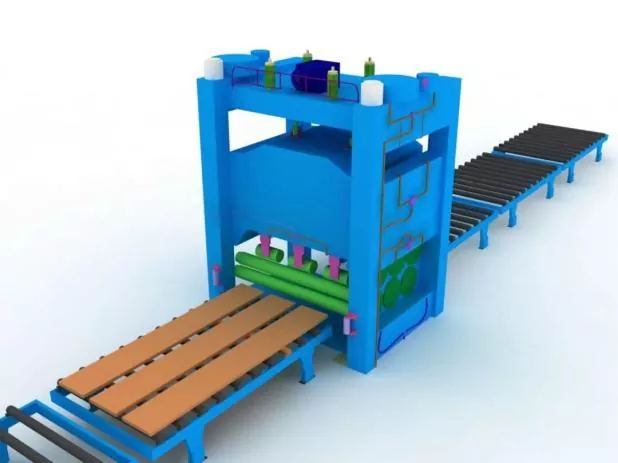
Ⅱ. Pangunang Proseso
|
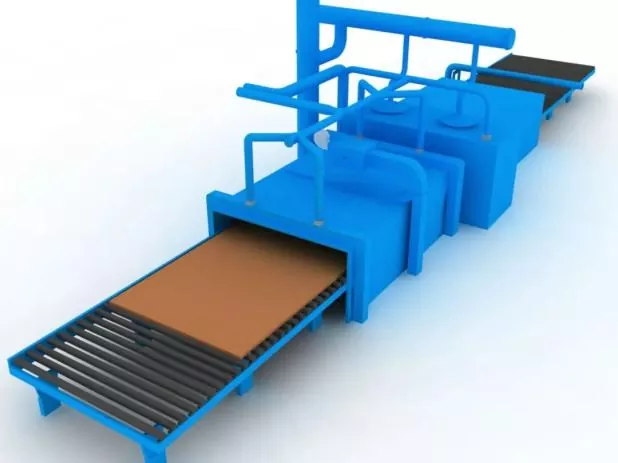
Lakang 1 Pag-pretreat sa Steel Plate Surface |
Gipahigayon sumala sa disenyo o proseso nga mga kinahanglanon sa wala pa steel plate blanking. |
|
|
Lakang 2 Pagtul-id sa Steel Plate |
Ang kinatibuk-ang pagtul-id ipahigayon human sa steel plate pretreatment aron masiguro ang blanking accuracy ug mahupay ang internal residual stress sa steel plate. |
|
|
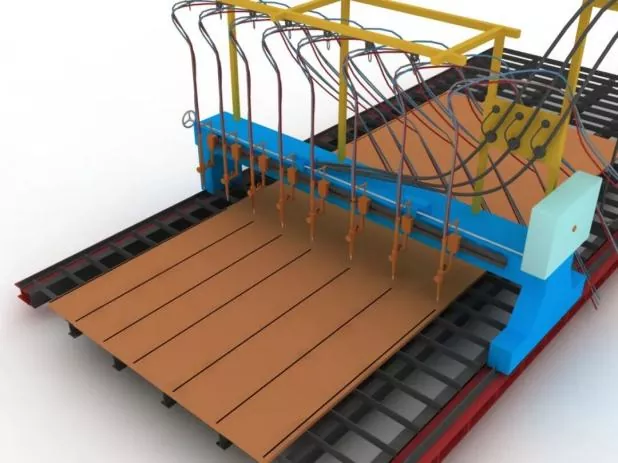
Lakang 3 Pagputol ug Pag-blanking sa mga Part |
Sa dili pa pagputol, i-adjust ang cutting machine, kumpirmahi ang nozzle model, ug susiha ang kalig-on sa presyur sa hangin. |
|
|
Atol sa pagputol, preheat una ang cutting seam sa steel plate, ug hugot nga kontrola ang cutting speed. |
||
|
Lakang 4 Sekundaryang Pagtul-id sa mga Bahin |
Gihimo human sa steel plate blanking aron masiguro ang pagkasibu sa asembliya ug makunhuran ang internal nga nahabilin nga stress sa steel plates. |
|
|
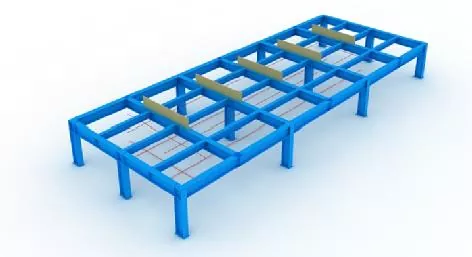
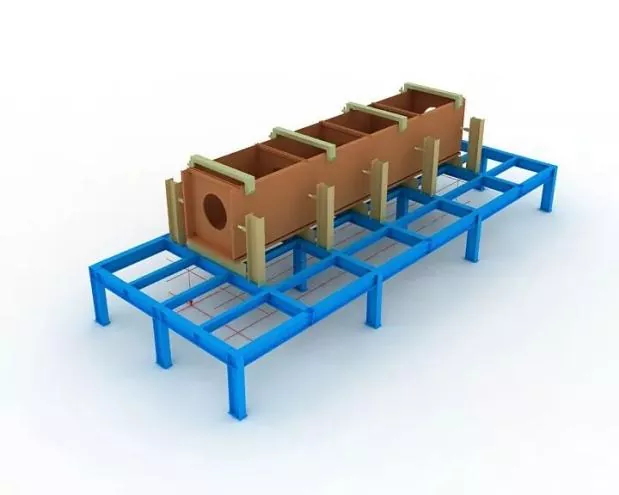
Lakang 5 Pag-set sa Jigs ug Layout Lines |
Sa dili pa ang asembliya, ang mga linya sa layout ug mga jig kinahanglan una nga ibutang. |
|
|
Atol sa pag-instalar sa jig, ang pinahigda nga lebel sa ibabaw nga pag-abli kinahanglan nga masiguro, ug igo nga rigidity ug kusog ang garantiya. |
||
|
Ang tanan nga mga jig ug mga linya sa layout mahimo ra nga magamit pagkahuman masusi ug maaprobahan sa gitudlo nga mga kawani. |
||
|
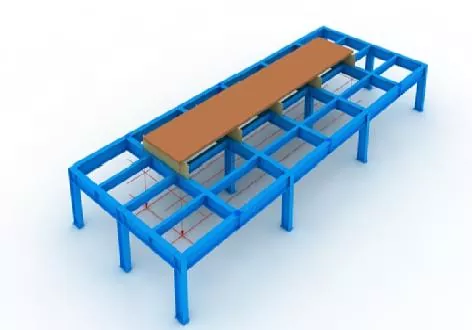
Lakang 6 Lower Panel Positioning |
Tukma nga gipahimutang sa plumb bob ug mga linya sa layout. |
|
|
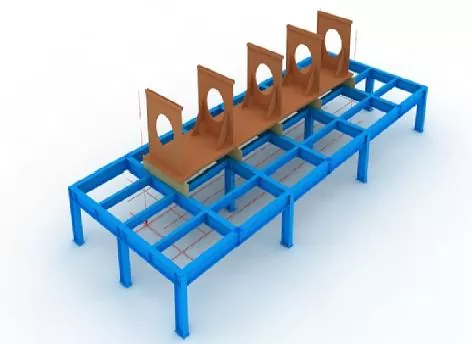
Lakang 7 Diaphragm Assembly |
Sa dili pa mag-assemble sa mga diaphragms, markahi ang mga linya sa pagpoposisyon sa ubos nga panel, ug kuhaa ang naglutaw nga taya sa duha ka kilid sa mga linya gamit ang grinding wheel. |
|
|
Human matukod ang mga diaphragm, ayoha kini pinaagi sa tack welding. |
||
|
Lakang 8 Web Assembly |
Human ma-assemble ug ma-qualify ang web, i-jack kini pag-ayo batok sa diaphragm gamit ang jack, dayon ayoha kini pinaagi sa tack welding.
|
|
|
Lakang 9 Upper Panel Assembly |
Kompletoha ang tukma nga posisyon sa ibabaw nga panel nga adunay plumb bob, dayon ayo pinaagi sa tack welding. |
|
|
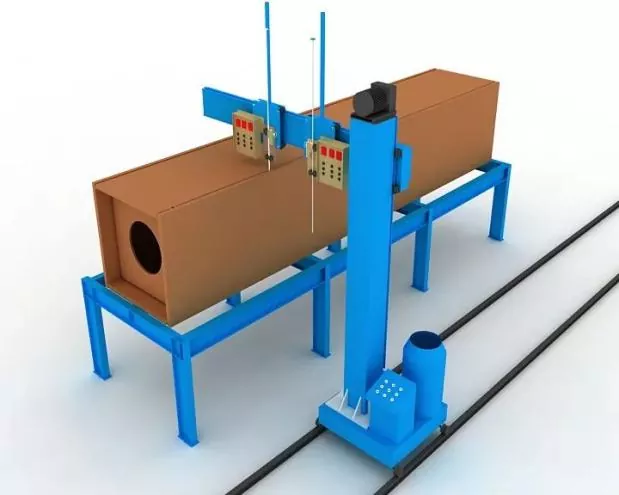
Lakang 10 Diaphragm Electroslag Welding |
Ang single-sided electroslag welding gisagop alang sa diaphragms. |
|
|
Ang mga manggas nga tumbaga alang sa pagsugod ug pagpalong sa arko kinahanglan i-install sa taas ug ubos nga mga pag-abli sa mga lungag sa welding sa electroslag sa panahon sa welding. |
||
|
Ang welding nga kasamtangan ug boltahe kinahanglan nga hugot nga kontrolon sa tibuok proseso sa welding, ug ang pagtagad kinahanglan ibayad sa pag-obserbar sa kausaban sa kolor sa electroslag welding area sa web. |
||
|
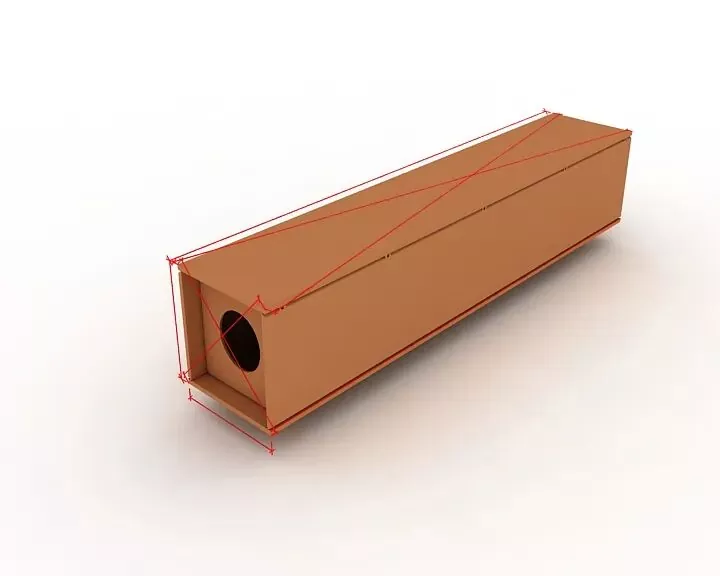
Lakang 11 Tibuok nga Inspeksyon |
Atol sa pag-inspeksyon, ipunting ang pagsusi kung ang gitas-on sa sangkap, mga diagonal nga dimensyon ug mga dimensyon sa katapusan nga seksyon nagtagbo sa mga kinahanglanon sa disenyo ug espesipikasyon, ug gitul-id ang tanan nga wala’y pagtugot nga mga bahin. |
|
|
Lakang 12 Tapusa ang Paggaling |
Mill sa katapusan nga nawong human sa asembliya ug welding. |
|
|
Garantiya ang levelness sa mga miyembro ug ang paralelismo tali sa end face ug milling cutter. |
||
|
Lakang 13 Sand Blasting ug Pagtangtang sa Rust |
Kompletoha ang pagtangtang sa taya pinaagi sa sand blasting kung gikinahanglan human sa welding, unya ibalhin ngadto sa coating construction. |
|

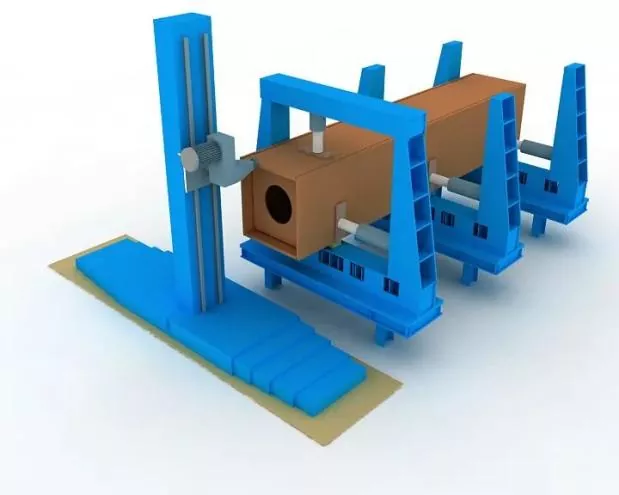
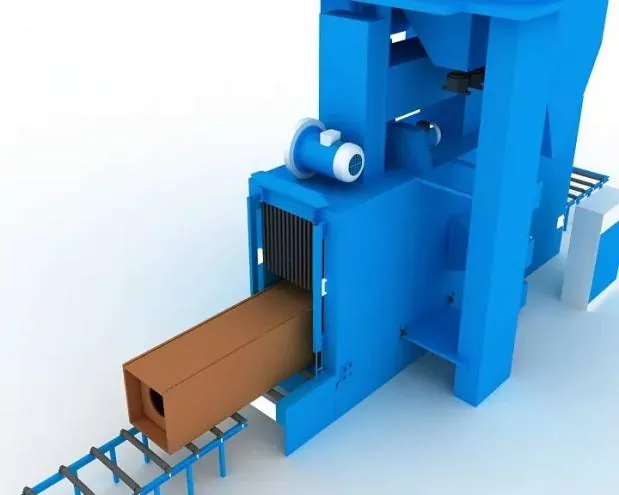
Ⅲ. Mga Detalye alang sa Assembly, Positioning ug Welding
|
Ang katukma sa asembliya |
Atol sa asembliya: ● Kinahanglan nga gamiton ang angay nga pagpugong aron makontrol ang welding deformation. ● Ang welding shrinkage allowance ug makatarunganon nga reverse deformation kay gitagana aron makontrol ang mga dimensyon sa component ug maseguro ang hustong porma. |
|
Ang gitugotan nga mga pagtipas alang sa paggama ug pag-assemble sa mga welded nga koneksyon, ingon man ang mga sukat nga pagtugot sa mga sangkap sa istruktura, kinahanglan nga magsunod sa mga kinahanglanon sa Code for Acceptance of Construction Quality of Steel Structures (GB 50205). |
|
|
Asembliya positioning welding |
Kini ipatuman pinaagi sa semi-automatic solid wire gas metal arc welding (GMAW). |
|
Welder |
Ang mga welder nga nag-apil sa assembly tack welding kinahanglang maghupot sa katugbang nga mga sertipiko sa kwalipikasyon nga gitakda sa Technical Specification for Welding of Building Steel Structures(JGJ81). |
|
Posisyon sa mga tack welds |
Posisyon sa mga tack welds: Ang mga tack welds kinahanglan nga maglikay sa pagsugod ug katapusan sa pormal nga mga welds, ug dili ibutang sa mga kanto, mga ngilit, mga tumoy ug uban pang mga kritikal nga lugar nga prone sa structural strength ug workmanship defects. |
|
Alang sa T-joints, tack welding: Ipahigayon nga simetriko sa duha ka kilid; Samtang, ang tack welding sa sulod sa groove kinahanglan likayan kutob sa mahimo. Para sa full penetration groove welding: Tack welding ipahigayon sa groove para sa back gouging, e.g., Back gouging. |
|
|
Ang asembliya ug welding nga mga posisyon sa welding backing plates ingon man ang run-on ug run-off nga mga palid kinahanglan nga mosunod sa may kalabutan nga mga sumbanan |
|
|
Mga materyales sa welding |
Ang mga materyales sa welding nga gigamit alang sa asembliya ug tack welding kinahanglan nga nahiuyon sa alang sa pormal nga welding, i.e., ang parehas nga welding nga mga materyales sama sa opisyal nga welding kinahanglan nga gisagop. |
|
Alang sa welding sa asembliya tali sa taas nga kusog nga asero ug mubu nga kusog nga asero, ang mga materyales sa welding kinahanglan pilion pinauyon sa ubos nga kusog nga asero nga grado. |
May Kalabutan nga Balita
- National Day Greetings gikan sa Eihe Steel Structure
- Malampuson nga Unang Pagtaas! Ang Asia Pacific Morocco Project nga Gibuhat sa Eihe Steel
- Giaprobahan ang Pag-renew sa Kwalipikasyon! Eihe Nagpadayon nga Nagpalapad sa Tibuok Kalibutan nga Market Footprint
- EHSS Steel Structure Delivery para sa mga Airport & Stations
- Pag-focus sa Global Development: Shandong Steel Structure Industry Association Malampusong Naghupot sa Experience Exchange Conference sa Industrial Internationalization
- Ang EHSS Bugtong Nag-host sa 8th Shandong Steel Structure High-Quality Development Forum & 2026 SSSIA Annual Conference sa Qingdao nga adunay Bug-os nga Kalampusan
Biyai ko ug mensahe